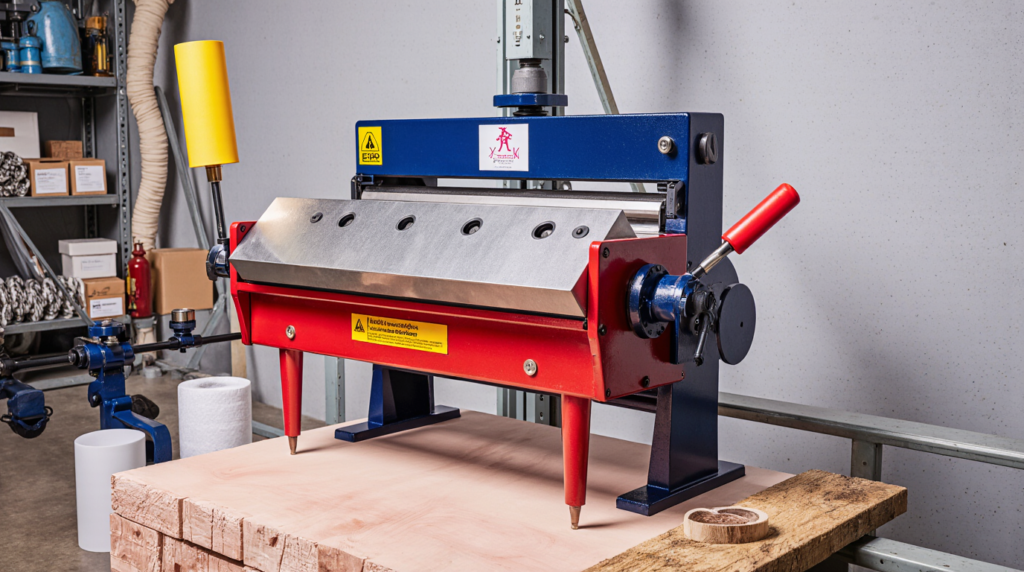
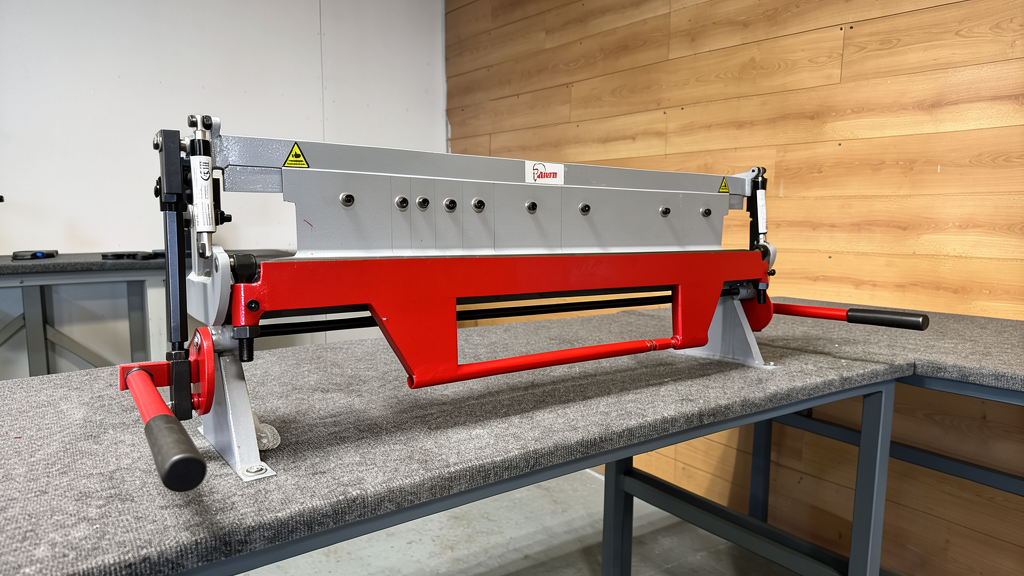
Кровельщик, который делает планки и отливы, и жестянщик, который гнёт короба для вентиляции, спрашивают в поиске одно и то же: «листогибочный станок ручной». А нужны им разные станки. Первому — проходной, второму — сегментный, а если планки приходится подгонять прямо на крыше, к ним ещё и роликовый бендер в сумку.
Поэтому выбор начинается не с каталога, а с ответа на вопрос: что вы гнёте чаще всего. Ниже — три типа ручных листогибов, какие изделия закрывает каждый, и где люди ошибаются.
Сначала изделие, потом станок
Список задач, с которыми к нам приходят чаще всего:
- отливы и отливные планки;
- карнизные, торцевые, коньковые планки, нащельники;
- доборные элементы для кровли и фасада;
- короба, кожухи, поддоны, лотки;
- фасадные кассеты;
- заготовки для вентиляции;
- подгиб кромок и отбортовка тонкого листа на объекте.
Первые три пункта — прямые гибы по всей длине листа. Дальше начинаются детали с бортами со всех сторон, и там сплошная прижимная балка мешает. Последний пункт вообще не про станок в цеху, а про инструмент в руках.
Дешевле собрать связку под задачи, чем искать один станок «на всё». Проходной гнёт основные профили, сегментный добавляют, когда появляются заказы на короба, роликовый живёт в бригаде для доработок на месте.
Ручной проходной листогиб: планки и отливы
Проходной — это станок, через который лист проходит насквозь. Заготовка не упирается ни во что сзади, поэтому длина листа не ограничена: планку на 3 метра гнут так же, как на 30 сантиметров. Лист прижимают балкой, поднимают гибочную балку до нужного угла по угломеру, переставляют, гнут следующую полку.
Для доборных элементов это основной инструмент. Тот же Falzbauer LGS 1500 гнёт оцинковку 1,2 мм при рабочей длине 1500 мм, а проходные Decker серии X5 в размере 2150 мм рассчитаны на кровельный металл до 1,0 мм. Толщина всегда зависит от длины: чем длиннее балка, тем тоньше лист, это физика, а не маркетинг.
Плюсы: простая настройка, ручной привод без электрики, понятно даже новичку в бригаде. Минус один, но принципиальный: короб с четырьмя бортами на проходном не сделать, вторая пара бортов упрётся в балку.
Сегментный листогиб: короба, кассеты, кожухи
У сегментного прижимная балка набрана из съёмных сегментов разной ширины. Вынули лишние — и уже загнутый борт свободно проходит мимо. Именно так гнут короба, лотки, кожухи и фасадные кассеты.
В линейке X-Profil это, например, PBB 1270/2: рабочая длина 1250 мм, обычная сталь до 2,0 мм, две сегментные балки. Две балки нужны, когда есть гиб между уже сформированными полками; для простых К100 хватает и одной.
Тут важная оговорка, которую продавцы не любят. Сегментный листогиб — не вся линия для фасадных кассет. Лист нужно раскроить (гильотина) и вырубить углы (угловысечной станок), иначе борта наложатся друг на друга. Если у вас есть только листогиб, кассеты вы будете доделывать ножницами и матом.
Сегментный дороже проходного, требует аккуратнее выставлять сегменты и вообще не нужен, если вы делаете только прямые планки. Тогда деньги лучше вложить в длину проходного.
Роликовый листогиб: кромки на объекте
Роликовый бендер — это не станок, а ручной инструмент с парой роликов. Его берут на крышу: подогнуть кромку отлива по месту, сделать загиб на примыкании, поправить край, не спуская заготовку в цех. Кровельщики, которые работали с WUKO, знают этот класс инструмента и обычно спрашивают конкретную модель Falzbauer, а не «что это такое».
Что он не умеет: гнуть длинные серии профилей, делать короба, работать с толстым металлом. Покупать роликовый как единственный «листогиб» для производства — ошибка, которую мы видим регулярно. Как дополнение к проходному он на своём месте.
Сравнение трёх типов
| Параметр |
Проходной |
Сегментный |
Роликовый |
| Основная задача |
Прямые профили по всей длине |
Объёмные детали с бортами |
Кромки и доработка на месте |
| Изделия |
Планки, отливы, доборные |
Короба, кассеты, кожухи, поддоны |
Кромки, фальцы, примыкания |
| Длина заготовки |
Не ограничена |
Ограничена рабочей длиной |
Без ограничений, но по кромке |
| Где работает |
Цех |
Цех |
Крыша, объект, монтаж |
| Для чего избыточен |
Для коробов бесполезен |
Для одних планок дорог |
Для серий и толстого листа |
На что смотреть перед покупкой
Десять вопросов, которые стоит закрыть до звонка продавцу:
- какие изделия будут идти чаще всего;
- нужна ли рабочая длина под 2 или 3 метра, или хватит 1250 мм;
- какой металл и толщина: оцинковка 0,5 или Ст3 1,5 — это разные станки;
- будут ли короба и кассеты, или только прямые планки;
- нужна ли работа на объекте;
- сколько заказов в месяц;
- есть ли чем кроить лист и рубить углы;
- хватит ли места на подачу и разворот длинной заготовки;
- планируете ли расширять ассортимент через год;
- бюджет, включая оснастку.
Толщина — самый частый источник разочарований. Станок «до 1,2 мм» держит 1,2 мм оцинковки на полной длине, а Ст3 или нержавейку той же толщины уже нет. Смотрите таблицу толщин по материалам, а не одну цифру в заголовке карточки.
Про место тоже. Сам проходной на 2150 мм занимает немного, но перед ним нужны те же два с лишним метра, чтобы завести лист, и столько же сзади. Иначе станок есть, а работать на нём негде.
Где ошибаются при выборе
Берут по цене. Экономия в 20 процентов превращается в потерю времени, если станок не подходит по длине или толщине.
Путают роликовый с полноценным листогибом. Первый гнёт кромку, второй — профиль. Разные задачи.
Покупают проходной, а через полгода приходят заказы на короба. Если такие заказы вероятны, сразу смотрите сегментный или связку.
Берут сегментный ради «универсальности», а потом три года гнут на нём только карнизные планки и переплачивают за сегменты, которые ни разу не снимали.
Не считают рабочую длину. Короткий станок не возьмёт длинную планку, слишком длинный съест место и деньги.
Итог
Планки, отливы, доборные элементы — проходной ручной листогиб, длину берите под самую длинную типовую деталь. Короба, кожухи, поддоны, фасадные кассеты — сегментный, плюс гильотина и угловысечной, если делаете кассеты всерьёз. Кромки на крыше — роликовый бендер как дополнение к основному станку.
Если сомневаетесь между двумя вариантами, напишите нам, какие изделия делаете, из какого металла, какой длины и сколько в месяц. По этим четырём вещам подбор занимает один звонок.

 Каталог
 Листогибочные станки